 Français

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-04 origine:Propulsé


Pour une séparation solide-liquide continue et à haut débit, les ingénieurs de procédés sont confrontés à une décision cruciale. Vous devez souvent choisir entre des équipements de traitement par lots, comme des filtres-presses, et des systèmes de vide continu. Les systèmes batch interrompent les flux de processus. Ils nécessitent une main d’œuvre intensive et compliquent la manipulation en aval. À l’inverse, un filtre à bande sous vide horizontal fournit un processus de filtration continu et hautement contrôlable. Il excelle particulièrement là où un lavage intense des gâteaux et une humidité résiduelle extrêmement faible restent essentiels à votre succès.
Dans cet article, nous allons au-delà des définitions de base. Nous fournissons une analyse axée sur l"ingénierie du fonctionnement de cet équipement. Vous en apprendrez davantage sur les risques opérationnels, les variantes structurelles et les réalités de la maintenance. Nous couvrons également les critères exacts pour évaluer s"il correspond aux contraintes CapEx et OpEx spécifiques de votre installation. Cela garantit que vous effectuez une sélection d’équipement éclairée et fondée sur des données.
Les filtres à bande à vide horizontaux utilisent la gravité et l"aspiration sous vide continue pour séparer les boues, permettant un lavage des gâteaux en plusieurs étapes sans interrompre le flux du processus.
Le succès dépend fortement de l"adaptation de la variante de filtre (par exemple, ceinture en caoutchouc ou fermée) aux propriétés chimiques et à la volatilité du lisier.
Bien qu"ils offrent un débit continu supérieur à celui des filtres-presses, ils nécessitent une empreinte physique nettement plus grande et des protocoles de maintenance spécifiques pour les pièces d"usure mobiles.
Un dimensionnement approprié nécessite des tests de matériaux à l"échelle pilote pour déterminer les taux de filtration, les niveaux de vide requis et l"épaisseur optimale du gâteau avant un déploiement à grande échelle.
Pour comprendre cet équipement, vous devez le considérer comme une plate-forme de drainage mobile plutôt que comme une chambre à pression statique. Le système fonctionne selon un mécanisme en boucle continue. Il utilise une poulie d"entraînement motorisée pour tirer un tissu filtrant poreux sur une courroie de drainage à fentes. La gravité et l’aspiration sous vide fonctionnent ensemble. Ils séparent rapidement le filtrat liquide des particules solides. On peut diviser cette opération continue en quatre phases distinctes.
Phase 1 : Alimentation en lisier. Le processus commence à l’extrémité alimentation de la machine. Un distributeur d'aliments spécialisé déverse le lisier sur la toile filtrante en mouvement. Ce distributeur joue un rôle essentiel. Il garantit une couche uniforme de matériau répartie sur toute la largeur de la bande. Une couche inégale laisse de fines taches. L'aspiration sous vide empruntera toujours le chemin de moindre résistance à travers ces points minces. Ce phénomène, connu sous le nom de canalisation du vide, ruine l’efficacité de la filtration.
Phase 2 : Filtration et extraction sous vide. Au fur et à mesure que la bande avance, elle passe sur une boîte à vide stationnaire. Cette boîte se trouve directement sous la ceinture. Cela génère une forte pression négative. Le vide aspire avec force le filtrat liquide à travers le tissu poreux. Le liquide pénètre dans les rainures de la courroie porteuse. Il s'écoule ensuite à travers les trous de drainage centraux dans la boîte à vide. De là, des canalisations transportent le filtrat vers des réservoirs récepteurs externes.
Phase 3 : Lavage du gâteau (le principal avantage). Les solides restants forment un gâteau de filtration sur le tissu. Le tapis transporte ce gâteau jusqu'à la zone de lavage. Ici, des barres de pulvérisation distribuent du liquide de lavage propre sur le gâteau. Vous pouvez configurer cette zone pour un lavage à co-courant ou à contre-courant. Le lavage à contre-courant vous permet de réutiliser le liquide de lavage des étapes ultérieures dans les étapes antérieures. Cela réduit considérablement la consommation globale de solvant. Remarque : Cette véritable capacité de lavage en plusieurs étapes confère aux filtres à bande sous vide horizontaux un énorme avantage concurrentiel par rapport aux centrifugeuses. Les centrifugeuses ne peuvent pas facilement effectuer des lavages discrets en plusieurs étapes sans remettre en suspension le produit.
Phase 4 : Séchage et déchargement. Après lavage, le gâteau entre dans une zone finale de séchage sous vide. L'aspirateur aspire l'air ambiant à travers le gâteau pour évacuer l'humidité restante. La bande atteint ensuite le rouleau de déchargement. Le tissu se détache de la bande transporteuse et change brusquement de direction. Cette action fait que le gâteau séché se décolle et tombe dans une goulotte de collecte. Enfin, des jets d'eau à haute pression lavent les deux côtés de la toile filtrante vide. Cela évite l'aveuglement avant le redémarrage de la boucle.
Les fabricants conçoivent plusieurs variantes structurelles distinctes de cet équipement. Vous devez adapter la configuration spécifique aux propriétés chimiques de votre lisier. Choisir la mauvaise variante entraîne une panne prématurée de l’équipement ou des risques pour la sécurité.
La configuration industrielle standard est le filtre à vide à bande en caoutchouc . Cette conception utilise une ceinture de drainage en élastomère rainurée robuste pour soutenir le tissu filtrant. La ceinture en caoutchouc offre une résistance à la traction exceptionnelle. Il supporte sans effort les contraintes mécaniques des charges lourdes continues.
Objectif d'évaluation : les ingénieurs de procédés sélectionnent cette variante pour l'exploitation minière industrielle lourde, le traitement des minéraux et les boues chimiques agressives. Le caoutchouc épais résiste aux matériaux très abrasifs comme le sable de silice ou les minerais métalliques. Vous pouvez spécifier du caoutchouc naturel, de l'EPDM ou des mélanges synthétiques spécialisés en fonction de la composition chimique du lisier.
Certains procédés impliquent des solvants hautement volatils ou toxiques. Dans ces cas-là, un système de filtration à l’air libre présente de graves risques. Vous devez utiliser un filtre à bande sous vide fermé . Cette configuration entoure l'ensemble du pont mobile dans un boîtier étanche aux gaz. Les opérateurs purgent souvent l'enceinte avec de l'azote. Cela élimine l'oxygène et évite les atmosphères explosives.
Lentille d'évaluation : vous avez besoin de cette variante pour les boues à base de solvants, les vapeurs dangereuses ou les exigences strictes de conformité environnementale. Cependant, vous devez peser les compromis. Les boîtiers étanches au gaz nécessitent des investissements initiaux nettement plus élevés. De plus, l’enceinte restreint l’accès physique. Cela rend l’entretien de routine et le remplacement des tissus beaucoup plus complexes et longs.
Les flux d’effluents municipaux et industriels présentent des défis uniques. Les matières en suspension sont souvent organiques, visqueuses et hautement compressibles. Un spécialisé pour eaux usées filtre à bande sous vide résout ces problèmes. Ces unités comportent souvent des zones de drainage par gravité étendues avant que le vide ne s'enclenche.
Objectif d'évaluation : Concentrez-vous sur la capacité de l'équipement à gérer des concentrations d'aliments variables. Les flux d’eaux usées conservent rarement une consistance stable. Le succès ici repose en grande partie sur le conditionnement chimique. Vous devez doser soigneusement les floculants polymères dans la bouillie. Le filtre s'appuie sur ces floculants pour regrouper les particules fines en grappes plus grandes et drainables.
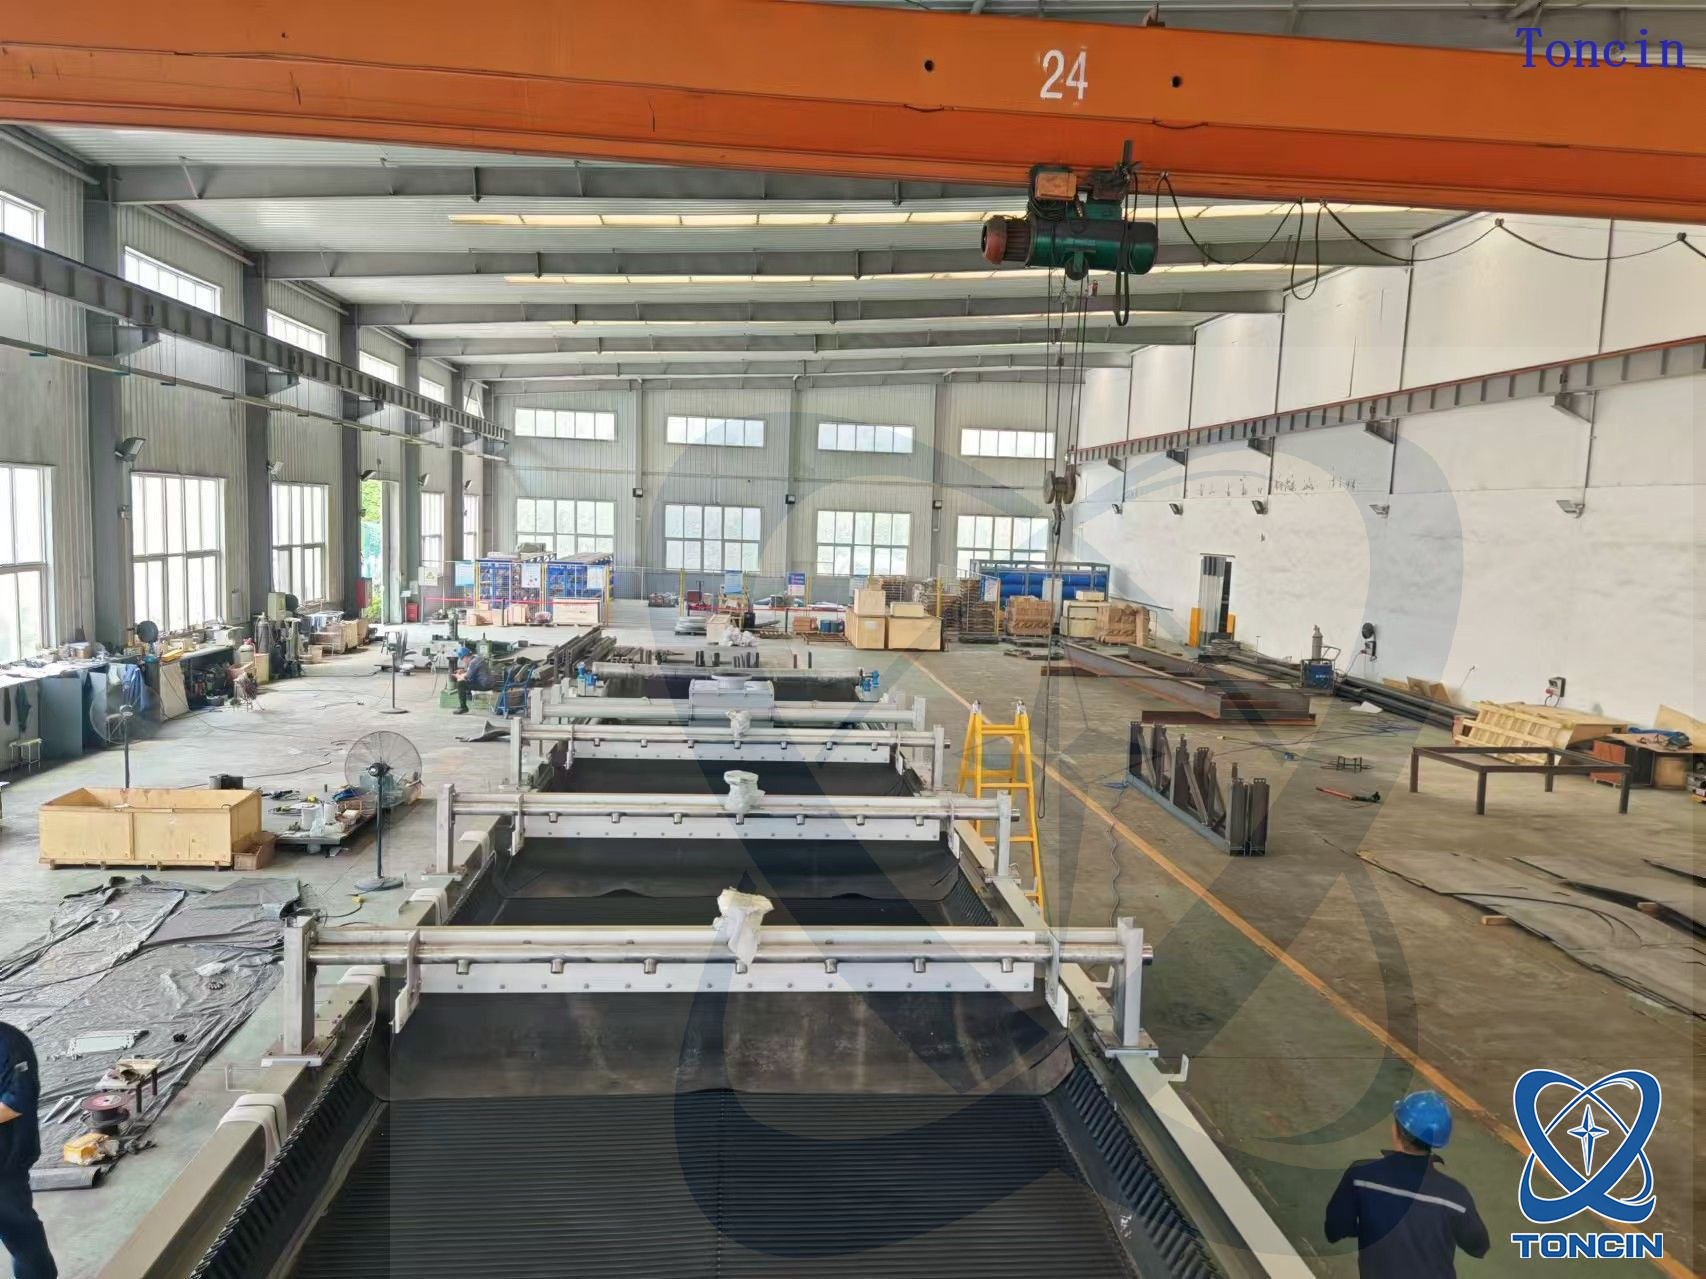
Avant de s"engager dans l"approvisionnement, les ingénieurs de procédés doivent évaluer de manière critique les contraintes des installations. Cet équipement résout de nombreux problèmes, mais il n’est pas universellement applicable. Vous devez comparer ses caractéristiques avec les alternatives de traitement par lots.
Le compromis le plus évident concerne l’espace physique. Un filtre à bande sous vide horizontal fournit un débit continu et élevé. Il ne cesse jamais de se décharger ou de se nettoyer. Cependant, cela nécessite une empreinte physique massive. Une unité typique peut facilement s’étendre sur 15 à 30 mètres de longueur. Vous devez vous assurer que votre établissement dispose d’une surface au sol adéquate. Si l’espace est restreint, les filtres-presses verticaux pourraient être votre seule option viable, malgré leurs limitations en matière de lots.
Utilisez le tableau de comparaison suivant pour déterminer si votre profil de boue correspond aux atouts de cette technologie de vide continu.
Facteur de processus | Ajustement idéal (choisissez la ceinture à vide) | Mauvais ajustement (évitez la ceinture à vide) |
|---|---|---|
Fragilité des particules | Flocons fragiles nécessitant une manipulation douce et sans cisaillement. | Particules dures et durables qui peuvent résister à une compression mécanique extrême. |
Exigences de lavage | Plusieurs étapes de lavage distinctes sont nécessaires pour récupérer les solutés précieux. | Aucun lavage n’est nécessaire, ou un simple déplacement en une seule étape suffit. |
Compressibilité du gâteau | Gâteaux rigides à égouttage rapide qui se forment rapidement sous gravité/faible vide. | Gâteaux visqueux et hautement compressibles qui aveuglent le tissu et nécessitent une compression à haute pression. |
Flux de production | Un traitement en aval strictement continu et ininterrompu est requis. | Calendriers de production par lots où un rejet intermittent est acceptable. |
Vous devez équilibrer l’investissement initial par rapport aux réalités opérationnelles à long terme. Un filtre à bande sous vide nécessite généralement une dépense d"investissement élevée. Cependant, vous devez également examiner de près les dépenses opérationnelles. Vous consommerez une énergie électrique importante en faisant fonctionner des pompes à vide continues. Vous achèterez régulièrement des toiles filtrantes de remplacement. Vous devez également fournir un volume constant de liquide de lavage propre. Du côté positif, l’automatisation réduit considérablement les coûts de main-d’œuvre des opérateurs par rapport aux filtres-presses manuels.
La transparence concernant la maintenance crée des attentes réalistes. Le déplacement constant de machines lourdes sous vide crée des points d’usure spécifiques. Vous ne pouvez pas installer cet équipement et l"ignorer. Vous devez mettre en œuvre des protocoles de maintenance rigoureux et proactifs pour garantir la disponibilité.
L"interface entre la courroie en caoutchouc mobile et la boîte à vide stationnaire crée une friction constante. Les fabricants installent des bandes d"usure coulissantes (généralement en polyéthylène UHMW) pour gérer cela. Ils injectent également de l’eau lubrifiante le long de ces courroies de friction.
Meilleure pratique : Surveillez constamment le débit d’eau lubrifiante. Inspectez les bandes d’usure une fois par mois.
Erreur courante : faire sécher la courroie. Cela génère une immense chaleur, fait fondre les bandes d’usure et détruit immédiatement le joint sous vide.
La toile filtrante doit se déplacer parfaitement droite. S"il dérive latéralement, il se froissera. Les plis brisent le joint sous vide et permettent aux solides de contourner le tissu. Ces ruines filtrent la clarté. Par conséquent, les unités modernes utilisent des systèmes de suivi pneumatiques ou hydrauliques automatisés.
Ces systèmes utilisent des capteurs de bord pour détecter la dérive. Ils font pivoter automatiquement les rouleaux tendeurs pour ramener le tissu vers le centre. Vous devez garder l’alimentation en air de ces systèmes pneumatiques propre et sèche. Un système de suivi défaillant déchirera rapidement un tissu filtrant coûteux.
Au fil du temps, les fines particules s’incrustent profondément dans le tissu filtrant. Ce phénomène, appelé aveuglement, étouffe le débit du filtrat. Pour atténuer ce risque d"arrêt, les fabricants installent des stations de lavage haute pression sur le parcours retour du tapis.
Vous devez vous assurer que ces buses de lavage offrent une couverture qui se chevauche. Vérifiez quotidiennement la pression de la buse. Si les buses se bouchent, l’aveuglement se propagera rapidement sur le tissu. Vous constaterez une baisse soudaine du débit de production et une augmentation de l’humidité résiduelle du gâteau.
L"achat de cet équipement constitue un projet d"ingénierie majeur. Vous ne pouvez pas simplement sélectionner un modèle dans un catalogue. Vous devez suivre un cadre de spécification rigoureux et basé sur les données.
Les données empiriques ne sont absolument pas négociables. Vous devez commencer par des tests de feuilles de filtre à l’échelle du banc. Envoyez des échantillons de boue représentatifs au laboratoire du fournisseur. Ces tests déterminent la résistance spécifique du gâteau et le tissage optimal du tissu. Ils établissent également les ratios de lavage requis. Une fois que les tests au banc semblent prometteurs, louez une petite unité pilote. Exécutez-le dans votre installation pour valider les performances dans des conditions réelles de l"usine.
Les ingénieurs utilisent les données pilotes pour calculer la surface de filtration active requise. Cette superficie est généralement mesurée en mètres carrés. Lors de la spécification d'un filtre à bande sous vide à grande échelle , le dimensionnement dépend de l'étape de détermination du débit la plus lente. Parfois, le gâteau se forme instantanément, mais le séchage prend beaucoup de temps. La taille de l'équipement doit s'adapter à la phase la plus longue de votre processus de séparation spécifique pour atteindre le débit cible.
Évaluez toutes les pièces mouillées en fonction de la chimie de votre boue. Vous devez analyser le pH, la température et la teneur en chlorure. Les applications standards utilisent l"acier inoxydable 304 ou 316L. Les environnements très corrosifs peuvent exiger de l"acier inoxydable Duplex. Alternativement, vous pouvez économiser du capital en spécifiant un acier au carbone recouvert de caoutchouc pour les boues très acides et à basse température.
N"évaluez pas les fournisseurs uniquement sur le prix d"achat initial. Évaluez leur service après-vente local. Demandez où ils stockent les pièces d"usure critiques telles que les courroies, les joints et les chiffons. Enfin, évaluez leur volonté d’offrir des garanties mécaniques et de processus sur la base des résultats des tests pilotes. Un fournisseur confiant soutiendra ses données de dimensionnement empiriques.
Le filtre à bande sous vide horizontal constitue le premier choix pour une filtration continue et facilement contrôlable.
Il offre des capacités de lavage à contre-courant en plusieurs étapes inégalées qui préservent les solutés précieux et réduisent les déchets de solvants.
Votre décision finale dépend de l’équilibre entre vos contraintes d’empreinte physique et le rendement financier de la récupération de gâteaux de haute pureté.
Ne devinez pas la taille de l"équipement. Rassemblez d’abord des données empiriques pour protéger votre investissement en capital.
Étape suivante : contactez un ingénieur d'application pour demander une consultation technique. Soumettez un échantillon de boue représentatif pour des tests en laboratoire afin de déterminer vos paramètres de filtration exacts.
R : Un filtre à bande sous vide utilise une aspiration continue et la gravité pour aspirer doucement le liquide à travers un tissu filtrant. Il excelle dans le lavage et la manipulation des gâteaux fragiles. Une presse à bande utilise deux courroies convergentes pour appliquer des forces mécaniques intenses de compression et de cisaillement afin d’expulser le liquide. Les presses à bande conviennent mieux aux boues municipales hautement compressibles, tandis que les filtres à vide sont supérieurs pour le traitement chimique et minéral.
R : L’épaisseur du gâteau varie considérablement en fonction des propriétés du matériau. Elle varie généralement de 3 mm pour les produits chimiques très fins à filtration lente, jusqu"à 100 mm pour les minerais grossiers à drainage rapide. Vous devez optimiser cette épaisseur lors des tests pilotes. Un gâteau trop épais restreint le débit de vide, tandis qu"un gâteau trop fin provoque une canalisation du vide.
R : La durée de vie dépend de l"exposition aux produits chimiques, de la nature abrasive de la boue et d"un entretien approprié. Avec un excellent entretien des bandes d"usure et des systèmes de suivi, une courroie en caoutchouc robuste dure généralement plusieurs années. À l’inverse, les opérateurs doivent remplacer le tissu filtrant tissé plus fin beaucoup plus fréquemment, souvent toutes les quelques semaines ou quelques mois, en raison d’un aveuglement ou d’une usure mécanique.


